
Vous n'êtes pas identifié(e).
#276 04-12-2019 15:05:45
- Negotroc
- Pilier du forum

- Lieu : Haut-Rhin
- Inscription : 06-06-2012
- Messages : 4 510
- Site Web
Re : Restauration d'une traction 11 BL de 1938
La question est : quelle est la date ou les nez passent du bronze à l'aluminium ?
Dernière modification par Negotroc (04-12-2019 15:06:00)
Jean-Luc - Haut-Rhin (68)
Negotroc, la passion de l'origine !
Achat-vente pièces détachées pour Traction
Hors ligne
#277 04-12-2019 16:58:08
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Gus11BL1938 a écrit :Oui celui en aluminium qui est complet sur mes photos était monté sur ma voiture et sur un moteur perfo donc avec volant alourdi.
Ce démarreur avec le nez en aluminium est-il bien d'avant guerre ?Oui, j'ai le même montage sur la 7C équipée d'un volant alourdi (pas de photo)
Encore Citroën nez alu en réserve Et un Citroën nez bronze monté sur un moteur de 37
https://i.postimg.cc/9zWfhV8t/IMG-0579-1.jpg https://i.postimg.cc/nCNZCtkW/IMG-0580-1.jpg
Ok c'est du tout bon alors !
#278 04-12-2019 17:24:11
- bergoudav
- Pilier du forum

- Lieu : 45 Ligny le Ribault
- Inscription : 22-10-2008
- Messages : 1 643
- Site Web
Re : Restauration d'une traction 11 BL de 1938
Je pensais que ce type de nez ne montait pas sur les perfo...
erreur de ma part.
Bernard Loiret 62Ans
11BL Berline de 1937 , C6F Limousine 1930, "Bayard" A Clément type AC2V ter 1905 C6G MFP torpédo grand tourisme en chantierhttp://citroen-7c-36.over-blog.com/
Hors ligne
#279 04-12-2019 21:14:49
- Erick44
- Membre GMT

- Inscription : 19-01-2007
- Messages : 1 036
Re : Restauration d'une traction 11 BL de 1938
J’en ai en acier aussi
Bonsoir Jean Luc, je connaissais les nez démarreur en alu et bronze, j'ignorai qu'ils avaient existé aussi en acier...
Erick 11B1954, Saint-Nazaire
Hors ligne
#280 04-12-2019 21:21:53
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Je pensais que ce type de nez ne montait pas sur les perfo...
erreur de ma part.
Il faut dire que c'est un peu compliqué !
#281 04-12-2019 21:24:12
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
En démontant mon démarreur ce soir :
- il manque un balais ...
- et cet amas de métal arrondi est tombé en miette : si quelqu'un peut me dire d'ou ça vient, je n'ai pas trouvé ?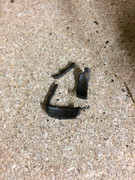
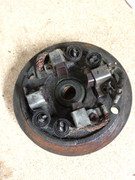 Le reste est plutôt en super état !
#282 04-12-2019 21:26:29
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Et voici ma dynamo :
numéro supplémentaire sur le corps : 1 89944 je dirais ...
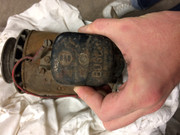
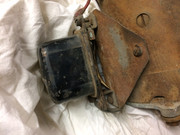
Le régulateur n'est clairement pas d'avant guerre.
#283 04-12-2019 22:33:02
- titeauto
- Pilier du forum

- Inscription : 15-04-2012
- Messages : 17 367
Re : Restauration d'une traction 11 BL de 1938
Les débris, ce ne serait pas une bague de roulement?
Michel SAMARIEN de 1947 (Somme)! ANDRESS: une 11 BL 54 -une 5HP 1925 baptisée ANETH en 2023- Une Caravelle R1131 1962 - Un Solex S3800- Un Bichon  http://www.dailymotion.com/video/xjh8nj … ction_auto
Hors ligne
#284 04-12-2019 22:49:50
- Marco
- Pilier du forum

- Inscription : 17-02-2012
- Messages : 3 767
Re : Restauration d'une traction 11 BL de 1938
Je pensais que ce type de nez ne montait pas sur les perfo...
erreur de ma part.
Egalement, j'ai vu ça en déposant la boite de ma 7C. Ancien démarreur + volant alourdi de 11CV
Gruérien de 61, 3 Traction, Victorine 7C de 38 - Alphonsine 11BL de 38 - 11A de 36 ascendance inconnue
Membre TU Rhodanie + Club Citroën 34-57
Hors ligne
#285 04-12-2019 22:52:30
- Marco
- Pilier du forum
- Inscription : 17-02-2012
- Messages : 3 767
Re : Restauration d'une traction 11 BL de 1938
En démontant mon démarreur ce soir :
- il manque un balais ...
- et cet amas de métal arrondi est tombé en miette : si quelqu'un peut me dire d'ou ça vient, je n'ai pas trouvé ?
https://i.postimg.cc/sGRXHV1X/IMG-1853.jpghttps://i.postimg.cc/t7h7ZVmV/IMG-1854.jpgLe reste est plutôt en super état !
Tout l'ampérage passait par un seul charbon, chaud devant !
Gruérien de 61, 3 Traction, Victorine 7C de 38 - Alphonsine 11BL de 38 - 11A de 36 ascendance inconnue
Membre TU Rhodanie + Club Citroën 34-57
Hors ligne
#286 04-12-2019 22:55:19
- Marco
- Pilier du forum
- Inscription : 17-02-2012
- Messages : 3 767
Re : Restauration d'une traction 11 BL de 1938
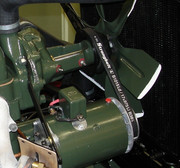
Et voici ma dynamo :
numéro supplémentaire sur le corps : 1 89944 je dirais ...https://i.postimg.cc/CBpBXCQS/IMG-1855.jpg
https://i.postimg.cc/vg7gs1J9/IMG-1856.jpg
https://i.postimg.cc/bSzGNyP5/IMG-1857.jpg
Le régulateur n'est clairement pas d'avant guerre.
Dynamo Compound + conjoncteur sur une légère de 38
Gruérien de 61, 3 Traction, Victorine 7C de 38 - Alphonsine 11BL de 38 - 11A de 36 ascendance inconnue
Membre TU Rhodanie + Club Citroën 34-57
Hors ligne
#287 06-12-2019 15:08:20
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
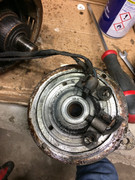
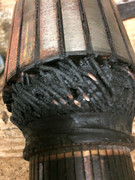
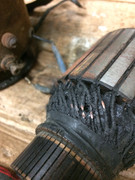
Bon le démontage continue !
- Ma dynamo a deux balais ! Est ce par ce qu'il sagit d'une dynamo deux balais tout simplement ? Ou parce qu'il manque le 3eme balais ?
- Et il y a une coupure sur un des fils , Dynamo foutue ?
#288 06-12-2019 16:02:45
- Negotroc
- Pilier du forum
- Lieu : Haut-Rhin
- Inscription : 06-06-2012
- Messages : 4 510
- Site Web
Re : Restauration d'une traction 11 BL de 1938
Comme c'est bien cracra, avant de te répondre sur son état de fonctionnement commence par nettoyer tout ce que tu peux
Jean-Luc - Haut-Rhin (68)
Negotroc, la passion de l'origine !
Achat-vente pièces détachées pour Traction
Hors ligne
#289 06-12-2019 16:36:16
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Comme c'est bien cracra, avant de te répondre sur son état de fonctionnement commence par nettoyer tout ce que tu peux
Je veux bien la nettoyer mais si ce fil coupé est rédhibitoire, j'ai pas envie de la nettoyer pour rien dirons nous ...
Et pour les 2 ou 3 balais ?
#290 06-12-2019 16:59:46
- LR539
- Grand Pilier

- Lieu : Toulouse
- Inscription : 20-06-2007
- Messages : 41 517
Re : Restauration d'une traction 11 BL de 1938
Si il n'y a pas de troisième porte-balai, c'est une deux balais (La palisse)
D'autant qu'on le voit pas par où sortirai le jus du troisième balai, celui qui devrait aller directement aux phares
Michel, Toulouse, "Est possédé - à nouveau- par une Rosengart LR539".
"Je ne suis pas un ancien de 82 ans... Je suis un jeune de 20 ans, avec 62 années d'expérience et j'ai abandonné l'idée d'être pris au sérieux. Les années n'apportent pas la sagesse, juste la vieillesse."
Hors ligne
#291 06-12-2019 19:07:19
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Si il n'y a pas de troisième porte-balai, c'est une deux balais (La palisse)
D'autant qu'on le voit pas par où sortirai le jus du troisième balai, celui qui devrait aller directement aux phares
Ok je ne savais pas si c'était qu'il avait été prélevé par un malandrin ou si c'était juste qu'il s'agissait d'une dynamo 2 balais ...
#292 06-12-2019 19:24:01
- Marco
- Pilier du forum
- Inscription : 17-02-2012
- Messages : 3 767
Re : Restauration d'une traction 11 BL de 1938
https://i.postimg.cc/gxrKxrSR/IMG-1858.jpg
https://i.postimg.cc/cgG7khsM/IMG-1859.jpg
https://i.postimg.cc/mcHNSJGg/IMG-1860.jpg
Bon le démontage continue !
- Ma dynamo a deux balais ! Est ce par ce qu'il sagit d'une dynamo deux balais tout simplement ? Ou parce qu'il manque le 3eme balais ?
- Et il y a une coupure sur un des fils , Dynamo foutue ?
Cela semble tout à fait réparable, seul un fil est coupé. Un bout de cuivre, un peu d'étain et de la résine pour isoler.
Ensuite contrôle au "grognard" et c'est reparti.
Le bobinage est bouffé parce que quelque chose à frotté, contrôle aussi les inducteurs.
Sinon une dynamo 3 balais se trouve assez facilement en bourse ou ici :
Plusieurs modèles, ce vendeur est aussi sur GMT : https://www.leboncoin.fr/equipement_aut … 76891.htm/
Une 3 balais à réviser ici : https://www.leboncoin.fr/equipement_aut … 06405.htm/
Une 3 balais révisée ici : https://www.lesanciennes.com/annonce/A2 … 20traction
Gruérien de 61, 3 Traction, Victorine 7C de 38 - Alphonsine 11BL de 38 - 11A de 36 ascendance inconnue
Membre TU Rhodanie + Club Citroën 34-57
Hors ligne
#293 06-12-2019 19:37:54
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Mail envoyé mais je vais quand même essayer de réparer celle-ci, au pire elle sera en réserve pour la 38 ou pour la 11 de mon père !
La 3 balais révisée trop cher pour moi !
Dernière modification par Gus11BL1938 (06-12-2019 19:38:25)
#294 07-12-2019 22:27:07
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Bonjour à tous !
Après des devis de carrosserie/soudure/peinture de prêt de 20000 euros ces derniers jours, mon père et moi avons décider de réaliser nous méme au moins la soudure.
La voiture va être aerogommée (et non sablée ! )
Acide phosphorique puis appret epoxy.
J'ai fais des recherches sur le forum et je vous joint ci dessous une compilation de ce que j'ai jugé interessant !
Il me reste des questions bien sur mais c'est déjà énorme.
Par contre je suis dépité par la disparition de toutes les photos des différents travaux de soudure si vous avez ça dans votre ordinateur !
Je rappel que j'ai acheté toutes les parties a souder chez nos revendeurs bien connus.
J'espère ne pas avoir de trop mauvaise surprise en découpant mes bas de caisse !
Par contre cela ne débutera que l'été prochain le temps de peaufiner la théorie et d'acheter le matériel !
Dernière modification par Gus11BL1938 (07-12-2019 22:29:40)
#295 07-12-2019 22:28:23
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
Voila en mode non classé tout ce que j'ai compilé :
Soudure :
Avant ou après aerogommage ?
Ouverture des bas de caisse avant aerogommage ?
Poste semi-automatique MIG : GYS universal 3P à 599
Le Telwin Bimax que l'on trouve essentiellement chez Brico Dépot à 280 euros est d'un rapport qualité/prix imbattable. C'est un post ultra connu et on peut dire une référence en son genre. Le GYS à 600 euros que l'on trouve souvent dans les Leroy Merlin est également un très bon produit mais ce n'est pas la même gamme de prix...
Pas de fil fourré, fil 0,6 pour une traction
masque à souder à poser sur la tête , et à déclenchement
Hors poste à souder :
- un débilitre : 90€TTC
- une bouteille en location (sous réserve d'avoir le même prix que moi) : 100€ TTC pour 1 an et une charge
- une bobine de 5kg de fil : 30 à 50€TTC selon provenance
- un masque de soudure électronique (indispensable) : 250€ pour un Speedglas 9001V (ne pas lésiner sur ce poste, la protection des yeux est un fondamental)
Conclusion : avec le poste, compter 800€ d'investissement pour démarrer du bon pied.
Voici mon budget achat soudage:
Poste à souder Cémont maxistar 180MEC 500€
Fil 0,6mm 50€
Bouteille Atal5a 250€
Masque automatique speedglass 9002V 100€ en occasion.
On arrive à un budget de 900€ et comme je bricole pas mal çà fait parti de l'investissement outillage d'atelier.
Pour le soudage Mig il y a un site en Anglais:
http://www.mig-welding.co.uk/
Avec quelques vidéos sympa:
Le réglage du fil est bien résumé , en haut de la vidéo il y a un curseur qui se déplace entre une vitesse de fil lente (slow) bonne (good) et rapide (fast).
http://www.mig-welding.co.uk/wire-speed.htm
Et le des cordons par points successifs:
http://www.mig-welding.co.uk/thin-metal.htm
Comme je sais que certains d'entre vous veulent s'équiper d'un semi automatique , voici le principe simple de fonctionnement du semi automatique Mig ou Mag.
En fait il y a une bobine de fil de 5 ou 15kg (voire moins pour certain poste). Qui se déroule:
Ici c'est une bobine de 5kg diamètre 200mm la 15kg fait 300mm.
Le fil passe dans un système de galet:
Le galet du bas est entrainé par un petit motoréducteur en 24 Volts.
C'est souvent le réglage de cette appareil qui pose problème , tu sers pas assez çà patine, tu sers trop çà coince.
Je règle le galet de la façon suivante. Je dévisse la molette de réglage à fond puis je règle en revissant jusqu'à ce que le fil soit bloqué , c'est inutile de serrer plus.
Ensuite le fil sort du poste par le biais de ce connecteur , appelé connecteur EURO. C'est normalement standard à tout les postes qui en sont équipés:
Les deux petits contacts du haut sont destinés à raccorder l'interrupteur situé sur la torche. Le trou à droite sert à envoyer le gaz à la torche. Et celui du bas sert à envoyer le fil à la torche.
Tout ce petit monde se retrouve ainsi dans la même gaine qu'il ne faut pas tordre ou plier lors du soudage.
Puis enfin on arrive à la torche:
On retrouve l'interrupteur. Lors de l'appui sur l'interrupteur on met le fil sous tension Le fil avance et on alimente la torche en gaz par le biais d'une électrovanne (Attention certains poste bon marché ne sont pas équipé de cette életrovanne).
Le tube en haut , c'est la buse (à nettoyer régulièrement), elle sert à canaliser le gaz qui sort de la torche par les trous latéraux de la pièce en laiton sur la torche.
Puis on bout de la torche se trouve le tube contact , c'est par ici que la tension est transmise au fil. Il faut impérativement que le fil coulisse facilement dans ce tube qui est perçé juste au diamètre du fil sinon le fil est bloqué et çà soude mal. Ce tube contact est une pièce d'usure.
Le fil dans la gaine est canalisé dans une gaine de frein de vélo qui doit également être propre et exempt de poussière.
Puis enfin la façade:
En haut à gauche le voyant de surchauffe.
En bas le commutateur de tension en semi automatique c'est la longueur du fil libre après le tube contact qui détermine l'intensité.
En carrosserie je reste en position1 sur du 1mm et position2 sur du 1,5 et 2mm.
En haut à droite c'est un mode par point qui temporise le temps de soudage après appui sur la gachette.
Puis en bas à droite la vitesse de déroulement du fil.
Pour finir la bouteille de gaz équipé de sont débilitre:
A l'avant on règle de débit en litre par minute , avec une buse de 14mm de diamètre on règle à 14-15 litres minutes. Pas assez de gaz la soudure n'est pas protégé lors du soudage. Si trop de gaz çà souffle l'arc et c'est pas bon non plus.
Le manomètre à l'avant sert à régler le débit de gaz et celui de derrière à visualiser ce qui reste en pression dans le bouteille.
Pour vérifier avec précision le débit de gaz j'utilise une pipette équipé d'une bille:
Il faut juste auparavant dévisser le galet d'entrainement du fil afin que ce dernier ne soit pas sort lors de l'appui sur la gâchette.
Et le PDF concernant le fonctionnement du poste mais en plus technique:
http://www.partage-facile.com/QZH0MGBEN … 180mec.pdf
Tôle d’épaisseur de 1 mm sur la traction sauf :
Pour les longerons il font 1,5mm d'épaisseur.
L'indice d'une bonne soudure est que le cordon ressort symétrique de l'autre côté de la tôle par rapport au côté sur lequel tu as soudé. Si tu as trop de jus, tu auras des crevasses, voire des trous. Si tu n'a pas assez de jus, tu vois encore la délimitation de la tôle sur l'envers de la soudure => soudure pas résistante
Ton gaz, ça doit être un mélange argon/CO2 (environ 5% de CO2 habituellement).
Qui est ton fournisseur de gaz ?
Essaie de trouver une bouteille B20 en location, pour ma part j'en ai pour moins de 40€HT par an (location de la bouteille seule). (+ 40 HT la recharge)
Paye-toi aussi un débilitre performant (90€)
Pour le fil, il te faut impérativement du fil de 0,6mm avec les buses, galets et tube-contact adaptés.
Pour le réglage : dans ces épaisseurs, c'est tout au mini. Essaie ce réglage : boutons sur 1 et sur Mini, vitesse du fil sur 4. Tu ne devrais pas être loin du réglage optimal, même si ce poste ne descend pas assez bas à mon goût en intensité. Cependant, ça devrait être utilisable.
En fait, les boutons te donnent des gammes de tension de sortie, et c'est la vitesse du fil qui affine le réglage d'intensité de soudage. Lorsque ton poste fait le "marteau-piqueur", on dit qu'il "tape". Tu n'as pas assez d'intensité pour fondre le fil à mesure qu'il arrive, donc il touche la tôle, se met en court-circuit, fond sur une grande longueur, et ça repart.
Ton problème de fil collé est lié au réglage d'intensité : si ton fil tape, il fond jusque dans le tube-contact et s'y coince. Affine les réglages en jouant sur la vitesse de fil pour faire disparaître le phénomène, mais il faut faire des essais sur des chutes de tôle avant de te lancer sur la caisse
Démarre avec le fil sur 4, et tire des cordons sur une tôle de 1mm d'épaisseur (c'est l'épaisseur standard sur nos Trac). Tant que ça tape, fais des essais en augmentant la vitesse de fil.
Dès que ça ronronne sans taper, regarde l'envers de la tôle : le cordon que tu as fait côté soudure doit avoir son symétrique dessous.
Evidemment, il ne faut pas avancer la torche trop vite. La bonne vitesse d'avance se situe vers 3mm/seconde, mais on affine en regardant la soudure. Si les cernes sont bien ronds avec un cordon de 3 à 4mm de large, c'est bon. Si le cordon est plus large avec des caniveaux latéraux, tu ne vas pas assez vite. Si le cordon est fin, très bombé et que les cernes d'avance sont très allongés, tu vas trop vite.
Au début, tu peux faire des "chenilles" de 5mm à 1cm de longueur. En plus, en soudant "à rebours " (on dit "en pas de pèlerin"), tu limites les déformations de tôle dues à la chaleur. Cette technique consiste à faire des petites cordons d'1cm environ, en démarrant à 1cm du cordon précédent et en soudant vers lui
Tibo 6 : Pour faire du bord à bord je mets le commutateur en position 1 et j'incline la torche juste pour voir le bain.
Enlever l’après avec un disque a lamelle 80 de part et d’autre de la zone a souder
Bombe Zinc avant de souder
Placer les pièces a souder dans la bonne position
Puis souder
lorsque vous soudez les tôles bord à bord, comment faites vous pour meuler la soudure, sans diminuer la tôle ?
Il faut utiliser un disque à lamelles, c'est plus facileà contrôler. Quand tu meules, tu vois le cordon s'aplatir. Lorsque tu n'en discerne plus la limite, tu arrêtes de meuler. C'est assez instinctif, donc toute personne un peu soigneuse y arrive sans problème. Tu verras, c'est facile. Grain 40 ou 60.
Le seule problème c'est que les soudures par bouchonnage, ne tiennent pas?
Il faut impérativement pointer en insistant un peu sur la tôle du fond (celle que tu n'a pas percé).
Sur mon poste je bouchonne avec le commutateur de tension en position 2 et je mets la torche la plus droite possible , je l'incline juste un peu pour voir le bain de soudure.
les deux tôles doivent êtres maintenues à l'aide d'un pince étau lors du soudage par bouchonnage pour qu'elles soient bien en contact
Fait quand même attention, j'ai l'impression qu'il reste des trous en bordure de ta tôle de réparation : ce n'est pas bon, cela signifie que tu n'a pas rattrappé la tôle saine (elle est affinée par la rouille interne).
Sinon, dans l'ensemble, les soudures semblent saines. Je pense que tu gagneras en pénétration en soudant moins vite (au niveau du mouvement, pas du réglage de fil). Comme tous les débutants, tu avances trop vite sur les soudures bord à bord et tu tournes trop vite lors du bouchonnage.
j'ai aussi zingué l'interieur du longeron:
Technique carrosserie Traction :
Comment déposer les pièces de métal ?
Un conseil, tant que tes bas de caisse sont ouverts,
regarde l'état des cages en tole qui maintiennent les gros écrous de fixation de la traverse de train de chaque coté.
Si tes bas de caisse étaient bouffés, il y a de grande chance que les cages en tole le soient aussi.
Le risque au serrage est de voir les cages s'ouvrir > les écrous ne seront plus arrêtés en rotation et impossible de les serrer.
m'a dit qu'il fallait souder par bouchonnage la cornière qui soutien le plancher, sur le bas de caisse, mais alors je vais donc me retrouver avec la cornière en relief sur le logeron ( il va y avoir une épaisseur, celle de la cornière ) comment je vais l'enlever?
C'est en fait une cornière double.
La partie haute avec les trous se pose vers le haut les trous servent à pointer le longeron (partie se trouvant à l'intérieur du bas de caisse). J'ai fais les trous sur cette partie car il est plus facile de pointer par bouchonnage une tôle de 1mm sur un renfort de 2mm plutôt que l'inverse.
La partie à 90° de la partie avec les trous sert à reposer le plancher , là où tu as de la perforation comme moi j'en ai eu.
Puis la dernière partie est visible sous la caisse , elle sert à refermer le bas de caisse externe.
Sur cette photo on voit bien que la tôle interne est soudé par point sur le longeron interne:
j'ai bien compris que la double cornière, comme sur ton dessin magique se soude sur le renfort du longeron, mais après ,environ à partir du tunnel, le renfort du longeron n'éxiste plus, lorsque je vais vers l'avant:
Sur cette photo: à l'avant, on voit que le renfort n'y es plus!!!
Le longeron (emprisonné dans la caisse) s'arrête quasiment à l'aplomb de l'avant de la portière avant.
Sur les cab, le longeron interne se prolonge jusqu'au jambonneau ...
Mais alors pour celle de devant sur le coté il n'y à pas de renfort,
faut-il la souder bord à bord sur le longeron interieur?
la petite cornière est soudée par bouchonnage sur la caisse ,la partie horizontale où repose le plancher vers le haut. Elle est soudée par bouchonnage en bas de la tôle interne!
La petite cornière est soudée par bouchonnage sur la tôle interne ,il y aura une sur épaisseur c'est normal.
Si tu as coupé la tôle interne il faut la remettre avant de souder la petite cornière qui maintien le plancher.
Oui la petite cornière à l'avant sera à l'inverse de la double cornière.
Pour double cornière je ne l'ai pas changé sur toute la longueur c'est pour ceci qu'elle a la même forme sur toutes la longueur.
Sur ta Traction les deux côtés sont identiques tu peux donc prendre exemple sur l'autre côté.
Pour ta double cornière , le plus simple pour toi est de couper sur une longueur X (à mesurer sur l'autre côté) , les deux ailes pour pouvoir rassembler les deux côtés verticaux. La partie horizontale sera taillée en pointe pour ressembler à çà:
http://img392.imageshack.us/img392/1265 … nbclr3.jpg
Tu vas donc faire une soudure en angle intérieur et une soudure en angle extérieur.
Regarde cette vidéo:
http://www.mig-welding.co.uk/flash/cont … h-weld.htm
Sur cette photo la petite cornière n'étant pas soudée on voit bien la double cornière qui s'affine , à l'avant la double cornière n'a même plus de relief c'est une vulgaire tôle plane.
Sinon j'allais presque oublier , il me reste quand meme , l'ecrou prisonier de l'aile arrière gauche , démonté à la disqueuse , à changer avec sa cage , avez vous une méthode sympa pour faire ce travail ?
Quand au prisonnier, s'il a cassé, je ne lui vois pas grand avenir à part l'ouverture et le remplacement à neuf !
En plus, ça permet de regarder un peu à l'intérieur des longerons pour s'assurer que tout baigne (pas dans la rouille) et d'en profiter pour traiter les corps creux
Solution, que j'ai trouvé , c'est de couper juste autour de la cage pour sortir l'écrou prisonier et j'ai refermé , comme sur la photo , si cela peu aider quelqu'un , ça marche bien !!!
Préparation carrosserie SANS soudure : (avant ou après soudure ?)
Pour le plancher si pas de sablage/aerogommage : 2éme étape une idée géniale de Christophe pour enlever le gondron qui reste, paille de fer etv acetone ou diluant
Voici l'ultime méthode que j'ai trouvé ce matin et croyez moi c'est hyper éfficace,pour enlever le brai, le disque à lamelles sur une bonne meuleuse: particularité il ne s'encrasse pas, et c'est du rapide!!!!!!!
A mon avis, il faut faire comme suit :
- ponçage à blanc (privilégier une ponceuse orbitale, avec un apprêt du 80 ou même du 120 doivent suffir)
- super ponçage à blanc au 120 pour virer absolument toute trace de rouille
- un coup d'acide phosphorique au pinceau sur toute la caisse, dans les 4h qui suivent la mise à blanc.
Acide phosphorique + eau : mélangés à 50 / 50 , dégraissage au diluant et passer le mélange sur la caisse avec de l'essuie tout !!!!
L'acide phosphorique peut s'acheter, au choix :
- en pharmacie, sur ordonnance (sauf si tu connais bien ton pharmacien)
- en GSB, sou s la marque Julien, produit Ot'Rouille
Avis Philippe 31 : Ce que je fais à chaque fois, un bon coup de Férose au pinceau, sans lésiner sur tout ce qui est soudures et recoins.....une fois bien sec,apprêt antirouille au pistolet, et ensuite......et ben on a le temps de voir venir, ça ne risque plus grand chose......
L'acide phosphorique n'est utile que sur les parties rouillées, sur la tole sablée et propre, ça ne sert à rien.
Réponse Christophe : Je maintiens qu'une phosphatation à l'acide phosphorique, sur tôle décapée et propre, est parfaitement sensée et efficace pour empêcher la réapparition de la rouille. Cela fait (ou a fait) partie des procédés standards de protection antirouille des fabricants automobiles, qui n'avaient pas (tous) la réputation d'utiliser des tôles rouillées...
- un égrenage (ponçage très très léger) au 320 une fois bien sec, pour retirer les sels de phosphate de fer non adhérents
A partir de là, ta caisse peut vivre plusieurs semaines tranquille, dans une atmosphère pas trop humide ni saline (si tu es près de la mer, limiter ce temps à une grosse semaine)
Ensuite, on attaque la préparation de carrosserie :
- reprise des impacts et défauts au mastic de carrosserie (pitié, pas le synto !). Je préconise le GEBSOFER de chez GEB, un vrai mastic de carrossier en pot d'1kg. Eventuellement, voir avec un carrossier pour lui en acheter un pot.
- ponçage soigneux (180), de préférence à la ponceuse orbitale, des enduits.
- reprises d'enduits, etc... jusqu'à ce que ça soit nickel. Bien sûr, après un ponçage d'enduit, on a découvert de la tôle sur des petites zones qu'on aura soin de rephosphater à l'acide.
- application d'un primaire époxy au pistolet sur toute la voiture, intérieur et extérieur, dessus et dessous
Primaire epoxy après mastic de carrosserie ? Pas plutôt avant ?
- dans l'heure qui suit, application d'une couche de couleur polyuréthane bicomposant la moins chère possible (privilégier là une peinture industrielle, pourvu qu'elle soit polyuréthanne bicomposant). Je conseille une teinte dans les beige/ocre pour bien trancher avec le fond (souvent vert) et la couche de peinture définitive (souvent noire ! )
A partir de là, ta caisse ne craint absolument plus rien pour des années. Peu importe que la peinture soit de bonne qualité ni qu'elle ait bien été passée, tu te retrouves avec une caisse protégée dans les règles de l'art, et une peinture suffisamment brillante pour voir les derniers défauts et suffisamment bon marché pour ne pas hésiter à la remastiquer et la poncer un peu.
Enfin, viennent les finitions :
- dernières retouches des défauts qui t'on échappé
- ponçage soigneux au 240, puis 320 (bon disque bien aéré, pas besoin de papier à l'eau)
- dépoussiérage très soigneux, se munir de tampons d'essuyage quémandés chez un carrossier
- peinture du tableau de bord s'il n'est pas couleur caisse avec une bonne peinture (une couche suffit)
- séchage
- masquage du tableau de bord et de tous les trous de l'auvent pour éviter les rejets
- application de la couche finale sur toute la voiture.
Si tu veux passer plusieurs couches, commencer pas trop tard et passer les couches pas trop chargées à 90 minutes d'intervalle.
Rappel technique : pour bien appliquer une peinture polyuréthanne, il faut entre 20 et 25°C et une humidité relative comprise entre 40 et 80%. Sinon, c'est la merde...
La description peut sembler longue, mais à part de l'huile de coude, il suffit de :
- une ponceuse orbitale
- un paquet de 10 disques grain 80
- un paquet de 10 disques grain 120
- un paquet de 5 disques grain 180
- un paquet de 5 disques grain 240
- un paquet de 5 disques grain 320
- une boîte de mastic de carrossier (1kg environ)
- 5kg de primaire époxy
- 2kg de fausse teinte (la peinture beige de basse qualité)
- 3 à 4kg de teinte définitive
- 250g de teinte à tableau de bord le cas échéant
- 5 à 10L de diluant polyuréthanne
Partie inférieure du plancher :
Primaire époxy en dessous:
http://img98.imageshack.us/img98/6411/tractionhb.jpg
Voilà ce que çà donne un coup fini:
http://img98.imageshack.us/img98/2565/tractionhc.jpg
Puis on passe au noir satiné sans oublié le mastic polyuréthane pour boucher les entrées d'eau.
http://img9.imageshack.us/img9/8884/tractionhd.jpg
Ensuite on passe l'anti-gravillon:
il faut passer une couche d'apprêt et de peinture avant de passer l'antigravillon! l'antigravillon n'a ( je pense ) pas de pouvoir anticorrosif.


J'ai passé l'antigravillon dessous et dedans, je pense avoir entendu qu'a l'origine cela ce faisait comme ça, c'est mieux pour l'insonorisation !!!!!
Petit conseil au passage, pour camoufler les parties à ne pas peindre, ne surtout pas prendre les rubans de masquage "bas de gamme" de chez brico dep... ou autres, ils laissent des traces sur la peinture et se décollent trés mal, je conseil donc de prendre du ruban de marque "norton" par exemple, le coût est un peu plus élevé mais ça évite de devoir recommencer tout
Je vais donc commencer par acheter la ponceuse orbitale indispensable......après avoir écouté les conseils des "pros" du forum en ce domaine.
Que choisir?
Ponceuse électrique ou pneumatique?
Quel diamètre?
A variateur de vitesse?
#296 07-12-2019 23:13:00
- jean-michel09
- Pilier du forum

- Lieu : Ariège
- Inscription : 03-02-2014
- Messages : 7 420
Re : Restauration d'une traction 11 BL de 1938
Mon vécu, sur ma 15 six.
J'ai fait aerogommé la caisse en premier et après phosphatant.
Après vu le travail sur la caisse j'ai préféré le faire faire par un professionnel carrossier (pourtant je l'avais fait sur ma 11 BL) chose que je ne regrette pas vu le travail qu'il y avait et toutes les reprises qu'il y a sur les pièces de refabrication plus de 400 heures de travail simplement en carrosserie.
Il a coupé les bas de caisse est traité l'intérieure au ferose vu que les intérieures était propre et fixation des nouvelles pièces après pas mal de modification et ajustage pour être dans la configuration d'origine
Pareil pour la peinture.
Jean-Michel roule en C4G mfp Familiale 1932 -Traction 15-six E.T de 1950
-Région de Toulouse
Je suis né sans le demander et je vais mourir sans le vouloir alors laissez moi vivre comme je l'entend.
Hors ligne
#297 08-12-2019 14:12:26
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
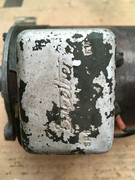
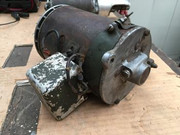
J'ai eu un retour de notre ami Dijonnais pour les dynamos :
Est ce la bonne dynamo ?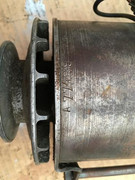
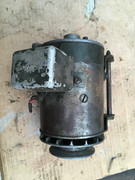
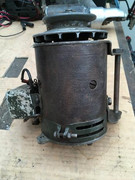
#298 08-12-2019 18:13:23
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
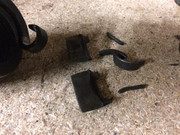
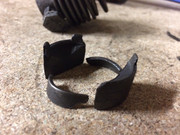
Ca y est j'ai trouvé d'ou venait l'amas de metal dans mon démarreur en démontant mon lanceur Bendix.
Les dents du lanceur sont nickel, la pièce cassée est la bague à la base de la vis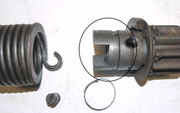
Deux questions :
- la bague est elle dissociable de l'axe avec la vis ?
- si oui, ou puis-je trouver la bague seule ? Si quelqu'un a des bouts de démarreur démontés...
- si non, meme question mais avec l'ensemble...
C'est a dire cette pièce complète : 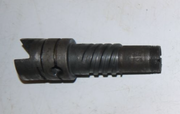
Bonne fin de we a tous !
Dernière modification par Gus11BL1938 (08-12-2019 18:14:48)
#299 08-12-2019 18:50:13
- Negotroc
- Pilier du forum
- Lieu : Haut-Rhin
- Inscription : 06-06-2012
- Messages : 4 510
- Site Web
Re : Restauration d'une traction 11 BL de 1938
La bague n’est pas dissociable, il faut changer l’ensemble
Jean-Luc - Haut-Rhin (68)
Negotroc, la passion de l'origine !
Achat-vente pièces détachées pour Traction
Hors ligne
#300 08-12-2019 19:08:13
- Gus11BL1938
- Invité
Re : Restauration d'une traction 11 BL de 1938
La bague n’est pas dissociable, il faut changer l’ensemble
C'est bien ce que je pensais !
Merci Négotroc pour l'info, tu n'aurais pas cette pièce par hasard ?
Et une dynamo d'avant guerre avec le conjoncteur tiens pendant que j'y suis